滚轮轴承选型与失效分析:从载荷谱到寿命计算的工程实践
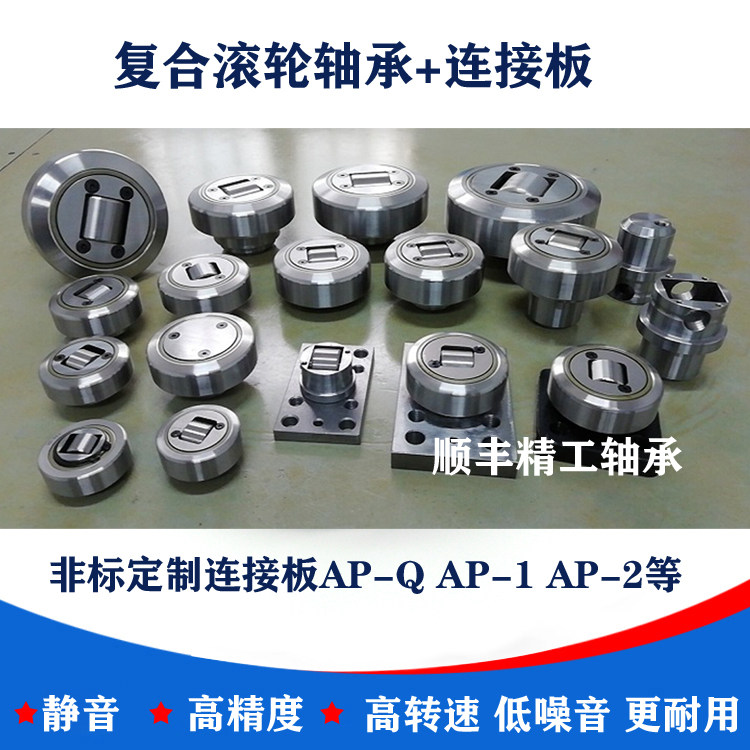
在轴承家族中,滚轮轴承是一类结构特殊、工况苛刻的分支。与普通向心滚针轴承不同,滚轮轴承的外圈直接参与滚动接触,既是承载元件又是运动部件。常州作为国内滚针轴承产业集群地之一,滚轮轴承的产销量占全国相当比重,但在实际应用中,选型不当与失效误判仍是导致设备停机的主要原因。本文结合行业数据与典型案例,从载荷特性、结构选型、失效机理三个维度展开分析。
一、滚轮轴承的结构特征与载荷谱特性
滚轮轴承通常由外圈(滚轮体)、内圈或芯轴、滚针及保持架组成,外圈壁厚较大,经淬硬处理后直接作为滚道面。按结构可分为螺栓型滚轮轴承、分离型滚轮轴承和带法兰滚轮轴承三类。其中螺栓型滚轮轴承以芯轴两端螺纹直接安装于机架,省去轴承座,在工程机械、矿山机械的凸轮从动机构中应用广泛。
从载荷谱角度看,滚轮轴承承受的往往是复合载荷:径向载荷为主,伴随轴向偏载与冲击载荷。以某粮食输送设备为例,其托辊用滚轮轴承在满载工况下径向载荷约2.8kN,启动瞬间冲击系数可达1.8,若按静态额定载荷选型而忽略冲击谱,轴承寿命将缩短40%以上。因此,滚轮轴承的选型必须基于实际载荷谱而非单一额定值。
二、选型中的三个常见误区
第一,混淆滚轮轴承与向心滚针轴承的承载逻辑。滚轮轴承外圈为厚壁结构,其额定动载荷的计算依据与外圈滚道直接受载的应力分布相关,不能简单套用向心滚针轴承的样本数据。部分用户在替换进口件时仅比对内径与宽度,忽略了外圈壁厚与滚道硬度差异,导致早期剥落。
第二,忽视游隙与配合的匹配。滚轮轴承多采用过盈配合安装于芯轴,若配合过盈量不足,外圈在冲击载荷下易产生微动磨损;过盈量过大则导致游隙消失,滚针卡滞。行业经验表明,螺栓型滚轮轴承的芯轴配合公差宜控制在h6至j6之间,具体需结合工况温度修正。
第三,密封结构选型不当。在多粉尘的粮食加工、木工机械场景中,开式滚轮轴承的滚针滚道极易嵌入颗粒物,形成磨粒磨损。某木工设备厂统计显示,改用双侧接触式密封滚轮轴承后,轴承平均更换周期由3个月延长至11个月,维护成本下降约六成。
三、典型失效模式与诊断路径
滚轮轴承的失效模式集中在三类:外圈滚道剥落、滚针断裂、密封失效引发的磨粒磨损。外圈剥落多源于载荷谱低估或安装偏斜,剥落位置常出现在承载区边缘,可作为偏载诊断依据。滚针断裂则与冲击载荷和游隙过大相关,断口呈疲劳特征。磨粒磨损表现为滚道发暗、滚针尺寸链磨损,需从密封与润滑脂清洁度追溯。
诊断路径建议按“载荷复核—配合检查—润滑与密封评估”的顺序推进,避免盲目更换。以某制糖设备传动辊为例,原用滚轮轴承频繁失效,经载荷谱实测发现实际径向载荷超出样本额定值32%,调整型号并增设偏心补偿后,寿命恢复至设计值。
四、定制加工中的工艺控制要点
非标滚轮轴承的定制需求在包装机械、纺织机械领域增长明显。定制加工的核心控制点在于外圈热处理硬度均匀性与滚道超精质量。外圈淬火后硬度宜控制在HRC60至64,硬度梯度过渡区过宽会降低抗剥落能力。滚道表面粗糙度Ra值建议不大于0.2μm,超精工序不可省略。此外,组合轴承与单向轴承的集成化设计趋势明显,定制时需同步校核组合结构的游隙链,避免因单件公差累积导致整体失效。
综上,滚轮轴承的可靠性取决于载荷谱准确性、选型逻辑严谨性与工艺控制一致性三者的协同。对于设备制造企业而言,建立基于实测载荷的选型档案,比单纯比价采购更能降低全生命周期成本。